餐厨垃圾预处理工艺研究 关键技术与系统优化
摘要:餐厨垃圾具有高含水率、高有机质、易腐败等特点,其预处理工艺直接影响后续资源化与无害化处理效率。本文系统分析了餐厨垃圾预处理的核心环节——接收与分选、破碎与制浆、脱水与提油、除砂与除杂,并探讨了工艺组合模式与优化方向。研究表明,基于物料特性的分级分质预处理、智能化分选与高效三相分离技术的集成应用,可显著提升餐厨垃圾处理的稳定性和资源回收率,为工程实践提供参考。
- 引言
随着城市化进程加快和餐饮业快速发展,餐厨垃圾产生量持续增长。据统计,我国餐厨垃圾年产生量已超过1亿吨,占城市生活垃圾总量的50%以上。餐厨垃圾富含有机质、油脂和水分,若处置不当易引发环境污染和资源浪费。当前主流的资源化处理技术包括厌氧发酵、好氧堆肥、饲料化、生物柴油制取等,而预处理作为整个处理系统的“前端关口”,其效果直接影响后续工艺的稳定运行和产物品质。因此,深入研究餐厨垃圾预处理工艺具有重要的工程价值。
- 餐厨垃圾特性与预处理目标
2.1 物料特性
餐厨垃圾主要来源于餐饮企业和居民家庭,组成复杂。其典型特征为:含水率70%~85%,有机质含量占干重的80%~95%,油脂含量1%~3%(干基可达10%~20%);同时含有塑料、纸张、金属、玻璃等杂质,以及骨头、贝壳等高硬度物质。高含水率和易腐性导致其收运过程中易渗滤液泄漏、恶臭散发;杂质的存在则可能堵塞管道、磨损设备、影响后续发酵或提油效率。
2.2 预处理目标
预处理的核心目标包括:(1)实现垃圾的均质化,为后续生化处理提供稳定物料;(2)分离杂质(惰性物质、塑料、金属等),保障设备运行安全;(3)提取油脂,提高资源回收率并减轻后续处理负荷;(4)调整含水率和粒度,满足厌氧发酵或好氧堆肥的进料要求。
- 关键预处理工艺单元分析
3.1 接收与储存
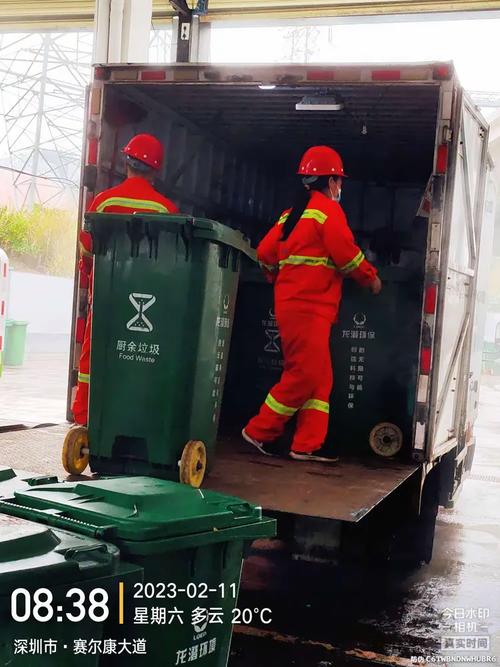
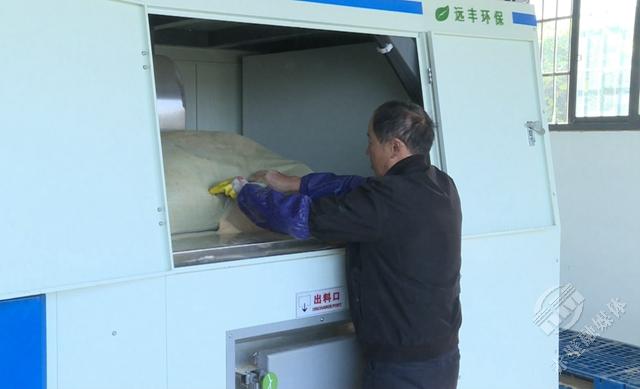
接收系统通常由卸料平台、接收料斗和螺旋输送机组成。为防止渗滤液外溢,接收区需设置防渗地面和渗滤液收集沟。储存环节宜采用密闭料仓并配备除臭通风系统,停留时间一般不超过24小时,以避免过度酸化影响后续产气效率。
3.2 分选与除杂
分选是预处理中最为关键的环节。常用技术包括人工分选、滚筒筛分、磁选、涡电流分选和风选。人工分选劳动强度大、作业环境差,正逐步被机械分选替代。滚筒筛可有效分离大块杂物和细物料,筛孔尺寸通常为40~80 mm。磁选用于去除铁质金属,涡电流分选则针对铝、铜等有色金属。国外先进工艺多采用多级组合分选,如“滚筒筛+磁选+风选”联合工艺,杂质去除率可达85%以上。
3.3 破碎与制浆
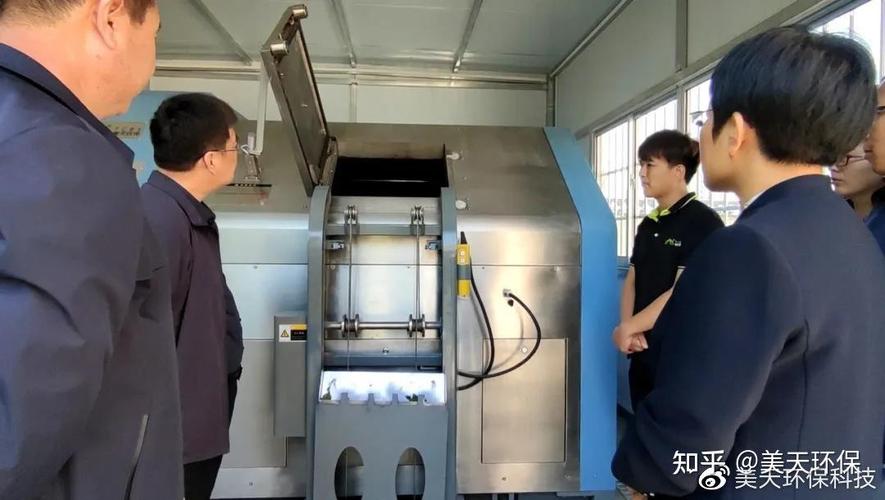
破碎工序旨在减小物料粒径,增加比表面积,促进后续水解酸化反应。常用设备包括锤式破碎机、剪切式破碎机和打浆机。锤式破碎机适用于硬质物料,但易产生缠绕;剪切式破碎机对柔性杂质有一定耐受力。制浆过程中通常加入热水(60~80℃)进行水力冲洗,有利于油脂乳化和分离,同时可杀灭部分病原菌。制浆后物料粒径控制在5~10 mm为宜,过大易堵塞管道,过小则能耗过高。
3.4 脱水与提油
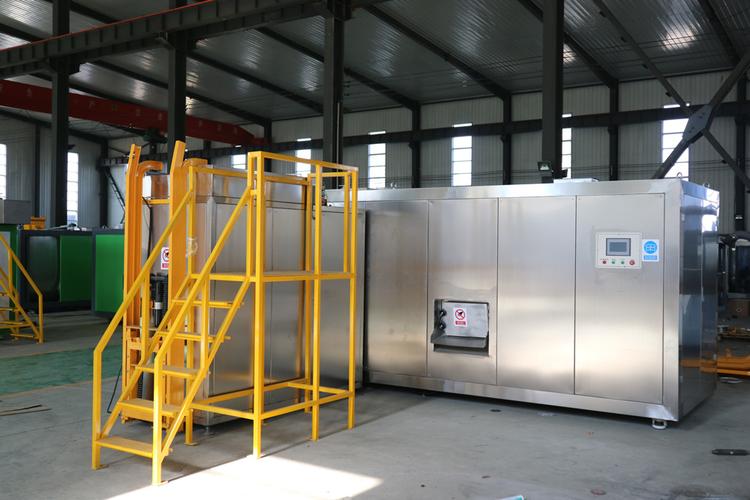
脱水是降低物料含水率的关键步骤,通常采用螺旋压榨机或离心脱水机。螺旋压榨机结构简单、连续运行,可将含水率从80%左右降至60%~65%;离心脱水机分离效果更好,但能耗较高。提油常与脱水同步进行,采用三相离心机(卧螺离心机)可将物料分为固、液、油三相。加热提油工艺中,将物料加热至70~90℃可显著提高油脂分离率,但需注意能耗控制。研究表明,添加少量破乳剂或调整pH值有助于提高提油效率。
3.5 除砂与除杂
餐厨垃圾中夹带的砂砾会磨损设备、沉积于反应器底部减少有效容积。除砂通常采用沉砂池或旋流除砂器,结合水力搅拌使砂粒沉降分离。轻质杂质(塑料碎片、纤维)可采用气浮或筛分方式去除。工程实践中,除砂环节需与破碎、制浆工序合理衔接,避免粒度干扰。
- 工艺组合模式与优化方向
4.1 典型工艺路线
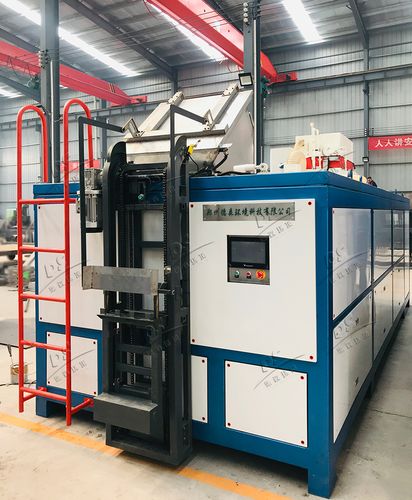
基于上述单元,常见的预处理工艺路线为:接收→初步分选(滚筒筛+磁选)→破碎制浆→加热→三相分离(脱水提油)→除砂→调配均质→进入主体处理(厌氧发酵等)。该路线可实现杂质去除、油脂提取和物料均质化的目标,油脂回收率可达90%以上(相对可浮油),杂质去除率80%~95%。
4.2 优化方向
(1)智能化分选:引入机器视觉和近红外识别技术,实现塑料、金属等杂质的自动识别与分选,提高分选精度并降低人工依赖。
(2)节能降耗:优化破碎和加热工艺参数,如采用低温提油或余热回收,减少系统能耗。
(3)高含水率适应性:针对南方地区餐厨垃圾含水率偏高的特点,开发高效浓缩脱水技术,减轻后续处理负荷。
(4)资源全回收:强化油脂、固渣和液相的协同利用,如将固渣制备生物炭或饲料添加剂,液相用于厌氧产沼,油脂炼制生物柴油,实现“变废为宝”。
(5)恶臭控制:在预处理各环节设置密闭集气罩和生物滤池除臭系统,防止二次污染。
- 结论
餐厨垃圾预处理工艺是保障后续资源化处理系统高效稳定运行的关键。通过合理设计分选、破碎、脱水和提油等单元,并集成智能化控制手段,可有效提升餐厨垃圾处理的资源化水平和环境效益。未来研究应关注预处理工艺的标准化、模块化设计,以及与厌氧发酵、好氧堆肥等主体工艺的协同优化,推动餐厨垃圾处理向高效、低碳、全资源化方向持续发展。
如若转载,请注明出处:http://www.jthj8.com/product/18.html
更新时间:2026-10-26 11:46:26